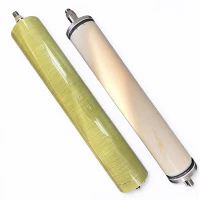
Тръбните ултрафилтрационни мембрани са ключов процес при трансформирането на полимерни или керамични суровини в разделителни мембранни елементи със специфична производителност на разделяне, механична якост и стабилна структура чрез прецизни физикохимични процеси. Този процес може да се обобщи като: подготовка на суровината → подготовка на опората → образуване на разделителен слой → формоване и втвърдяване → последваща{1}}обработка и тестване → капсулиране на модула.
Подготовка на суровия материал и подготовка на разтвора на мембраната Първата стъпка в производството е да се избере подходящ материал за мембрана въз основа на показатели като граница на целевото молекулно тегло, устойчивост на температура и корозия и механична якост. Обичайните органични мембранни материали включват полиетерсулфон (PES), поливинилиден флуорид (PVDF) и полипропилен (PP); неорганичните мембрани се състоят главно от алуминиев оксид (Al2O3), циркониев оксид (ZrO₂) и титанов диоксид (TiO₂).
След избора на материала трябва прецизно да се подготви леярският разтвор. Вземайки PES или PVDF като примери, те обикновено се смесват с разтворители (като N,N-диметилацетамид, DMAC) и добавки (като поливинилпиролидон, PVP) в специфично масово съотношение (напр. полимер 10-35%, добавки 1-20%, разтворител 50-89%). Сместа се разбърква при 50-90 градуса в продължение на 12-48 часа, за да се осигури пълно разтваряне, последвано от филтриране и дегазиране, за да се образува хомогенен и стабилен разтвор за отливане.
Подготовка на опора (основна тръба): За поддържане на крехкия разделителен слой и осигуряване на поток, първо трябва да се подготвят порести опорни тръби. Има два основни процеса:
• Органична поддържаща тръба: Лентите от нетъкан текстил като полиестер и полиетилен се навиват спирално върху метална централна тръба на автоматична машина за навиване на тръби. Укрепването се постига чрез горещо стопяемо лепило и ултразвуково заваряване, образувайки опорна тръба с вътрешен и външен не-тъкан композитен слой.
• Неорганични носещи тръби: Изработени от керамични прахове като алуминиев оксид и циркониев оксид, тези тръби се приготвят като суспензии, екструдират се, сушат се и след това се синтероват при високи температури, за да се образуват керамични тръби с висока-якост и пореста структура.
• Образуване на разделителен слой: Разделителният слой е основният фактор, определящ работата на мембраната. Процесът на формиране е разделен главно на две категории: инверсия на мокра фаза и композитно покритие.
1. Обръщане на мокра фаза (основен процес): Този процес се използва широко в органичните тръбни ултрафилтрационни мембрани. Приготвеният разтвор за отливане се нанася равномерно върху вътрешната или външната стена на носещата тръба, която след това се потапя в коагулационна баня (обикновено вода). Настъпва разделяне на фазите между мембранния разтвор и коагулационната вана, с обмен на разтворител и не-разтворител, образувайки ултратънък разделителен слой с асиметрична структура върху опорната повърхност. Чрез контролиране на формулировката на разтвора за отливане, температурата, времето за желиране и ъгъла на входа на водата на носещата тръба, размерът на порите и потокът на мембраната могат да бъдат прецизно контролирани.
2. Композитно покритие: За да се подобрят противообрастващите свойства на мембраната или да се постигнат специални функции за разделяне, композитен слой често се изгражда върху повърхността на порестата подложка. Например, покриването на вътрешната стена на PVDF поддържаща тръба с хидрофилен PDA (допамин) слой и след това отлагането на GO (графенов оксид) нанолистове може да произведе композитна нанофилтрационна мембрана с висок-поток и висока-отхвърляне-скорост. Керамичните мембрани често използват многослоен процес на нанасяне на зол-гел покритие, като последователно отлагат алуминиев оксид, бемит и нанозоли от титанов диоксид върху едра-пореста подложка, постепенно намалявайки размера на порите от микрометърно ниво до ниво на ултрафилтрация (<100 nm).
Формоване, втвърдяване и последваща{0}}обработка
След нанасяне на покритието мембраната трябва да се оформи и втвърди. Органичните мембранни тръби се охлаждат и втвърдяват, след което се нарязват на стандартни дължини според изискванията. За да се подобри гъвкавостта и устойчивостта на сгъване, те понякога се потапят в овлажняващ разтвор като глицерин. Керамичните мембрани изискват сушене и синтероване при висока-температура, за да се осигури здрава връзка между разделителния слой и опората, образувайки стабилна йерархична структура на порите.
Проверка и контрол на качеството
Всяка партида продукти се подлага на строга проверка на качеството, за да се гарантира, че производителността отговаря на стандартите. Ключовите показатели включват:
• Основна производителност: Поток на чиста вода при стандартно налягане (напр. 0,1-0,25 MPa). • Ефективност на разделяне: Скорост на задържане на стандартни вещества със специфични молекулни тегла (като PEG, BSA) за определяне на границата на молекулното тегло.
• Физически свойства: Външен вид, размери, дебелина на стената, механична якост и устойчивост на натиск.
Капсулиране на модула: Тестваните мембранни тръби ще бъдат капсуловани, за да образуват крайния тръбен мембранен модул. Процесът на капсулиране включва:
1. Крайно запечатване: Топ-топене или залепване на крайни капачки към двата края на мембранната тръба, за да се образува затворена кухина.
2. Групиране: Зареждане на множество мембранни тръби в устойчив-на натиск корпус според проектните изисквания и инсталиране на входни/изходни портове, конектори и други компоненти.
3. Окончателна проверка: Извършване на цялостни тестове за херметичност и налягане на капсулования модул. След като бъде квалифициран, той може да се съхранява като стандартен продукт или да се достави за употреба.